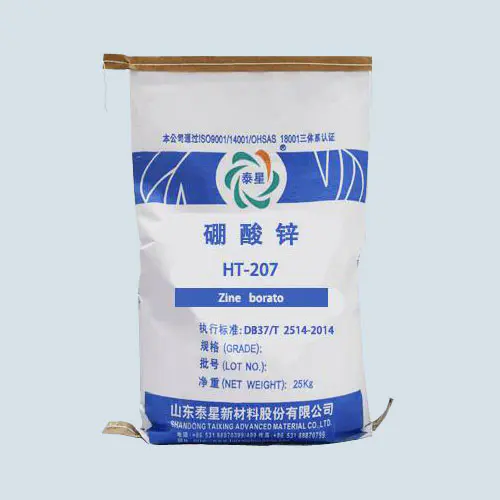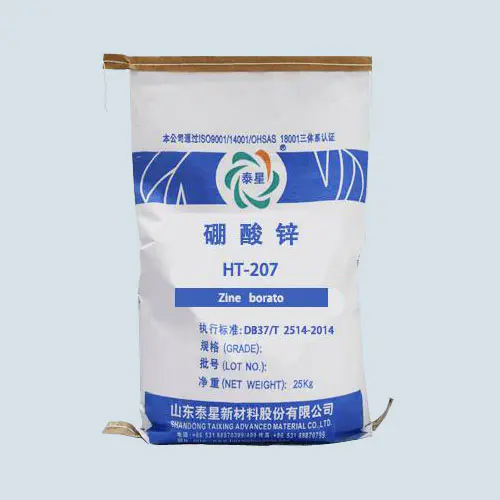
数多くの亜種の中で、ホウ酸亜鉛, 3.5水和ホウ酸亜鉛 (2ZnO・3B₂O₃・3.5H₂O)は、世界のポリマー難燃剤システムで最も広く使用され配合されている品種となっており、工業用ホウ酸亜鉛市場シェアの75%以上を占めています。この市場の選択は偶然ではなく、その独自の結晶化学設計、正確な難燃機能、および優れた費用対効果によって決まります。本稿では、業界標準となっている3.5水和ホウ酸亜鉛の内部メカニズムを材料科学、難燃工学、産業経済の観点から体系的に明らかにします。
ポリマー添加剤市場レポート (2023) によると、セグメント化された難燃剤市場におけるホウ酸亜鉛の用途は、明確な分布を示しています。
・3.5水和ホウ酸亜鉛:76.3%を占める
・無水ホウ酸亜鉛:15.8%を占める
・その他の水和形態(5水、7水など):7.9%
・UL規格体系:UL 94、UL 1685などのケーブル燃焼試験において、3.5水和ホウ酸亜鉛をベースとした処方が最も高い合格率を誇ります。
·ケーブル試験に関するIEC 60332や61034などのIEC国際規格では、推奨配合のデフォルトは3.5水和物です。
·中国の国家規格 GB/T 19666-2019「難燃性および耐火性のワイヤーおよびケーブルに関する一般規則」では、配合例はこの品種に基づいています。
水分補給の形態ホウ酸亜鉛水和物は 1.5 から 7.5 まで変化しますが、3.5 水和物は独特の安定性の利点を示します。
結晶構造の安定性の比較
|
含水フォーム |
結晶の対称性 |
室温保存安定性 |
加熱脱水工程 |
|
1.5 水分補給 |
三焦 |
湿気を吸収して変形しやすい |
ワンステップ連続脱水 |
|
3.5 水分補給 |
単斜晶系 |
5 年以上変化なし |
3段階の精密制御 |
|
5 水分補給 |
単斜晶系 |
3年後わずかな凝集 |
2 つのステップが部分的に重なっています |
|
7 水分補給 |
直交 |
2年後には深刻な脱水症状に |
複数段階の温度の重複 |
主要な温度パラメータ:
・初期脱水温度:215±5℃
・本脱水範囲:225~320℃
・完全脱水温度:>320℃
この温度スペクトルは、主なポリマーの加工および燃焼挙動と戦略的に一致します。
ポリマーのキー温度との対応関係
PVC加工温度: 170-200°C ← 3.5 水和物は完全に安定
PVC 熱劣化開始:~250°C ← 水和物が脱水して熱を吸収し始める
ポリマー燃焼ゾーン温度: 300-500°C ← メイン脱水ゾーン、最大の冷却効果
カーボン層形成温度:>400℃ ← 脱水完了、セラミック形成開始
3.5 水和に相当する 14.5% の理論上の水分含量は、複数の平衡の結果です。
・難燃効率:材料1グラム当たり280~300Jの熱(相変化のエンタルピー+水蒸気の顕熱)を吸収できます。
·加工の安全性: 含水量は加工気泡を避けるのに十分低い(<15% 安全閾値)
・輸送の経済性:有効難燃成分(ZnO+B₂O₃)の割合を最大化
一次元目: 気相冷却および希釈 (200 ~ 320°C)
H₂O(l) → H₂O(g) ΔH_vap = 2257 J/g
吸熱量計算:14.5%×2257=327J/g(理論値)
実測脱水エンタルピー:280~295J/g(結晶破壊エネルギー含む)
酸素濃度を水蒸気で希釈:体積希釈率は8~12%に達します
2 番目の次元: 炭素への凝縮相触媒作用 (320 ~ 450°C)
脱水生成物はハロゲン源 (PVC 中の Cl など) と反応します。
Zn₂B₆O₁₁ + 12HCl → 2ZnCl₂ + 6BCl₃ + 6H₂O
生成された ZnCl ₂ はルイス酸触媒として機能します。
・ポリマーの脱水素反応の活性化エネルギーを40~50 kJ/mol低減
・芳香族炭素構造の形成を促進(黒鉛微結晶サイズを2~3nm大きくする)
・カーボン残存率の向上:PVC系12%→28%に向上
3 次元: セラミックバリアの形成 (>450°C)
酸化ホウ素は粘性のあるガラス層を形成します。
B₂O₃ 粘度方程式: log η=A+B/(T-T ₀)
500 °C で: η≈ 10 ⁴ Pa・s (有効被覆率)
700℃時:η≈ 10 3 Pa・s(自己修復流)
このガラス層は酸素拡散係数を 3 桁減少させます。
PVC ケーブル素材に 20 phr の難燃剤を追加します。
|
パフォーマンス指標 |
3.5 水和ホウ酸亜鉛 |
アルミ水酸化物 |
水酸化マグネシウム |
無水ホウ酸亜鉛 |
|
LOI値 |
33.2% |
29.5% |
30.1% |
28.8% |
|
UL94規格 |
V-0 |
V-1 |
V-1 |
V-1 |
|
煙密度(Ds) |
175 |
320 |
280 |
210 |
|
引張強さ保持率 |
91% |
82% |
85% |
96% |
|
コストインデックス |
1.00 |
0.65 |
0.75 |
1.15 |
|
総合効率指数 |
1.00 |
0.72 |
0.78 |
0.87 |
一般的なプラスチック加工技術との互換性
·二軸押出成形: 最高温度範囲は通常 220°C 未満で、3.5 水和物は完全に安定です。
·内部ミキサー混合:瞬間高温<250°C、短期間の暴露は性能に影響しません。
・射出成形:溶融温度<280℃、脱水率5%以内に制御
·ローリングフォーミング: ロール温度は通常<200°C、リスクゼロ
PVCプラスチゾル中での挙動に関する研究
20phrを追加する場合:
-ブリネル粘度増加:わずか8~12%(水酸化アルミニウムと比較:25~30%増加)
・チキソトロピー指数変化:0.85→0.88(ニュートン流体特性をほぼ維持)
- 保存安定性: 6 か月後の粘度変化 <5%
これはシート状粒子の潤滑効果と低い表面エネルギーによるものと考えられます。
反応機構:
Zn₂B₆O₁₁ + Sb₂O₃ + 12HCl →
ZnSb ₂ O ₅ (スピネル相)+2BCl ∝+その他のホウ酸ガラス
コラボレーション指数 (ISO 4589 に従って定義):
・3.5水和ホウ酸亜鉛単体:LOI=28.5%
·Sb₂O₃単独: LOI=27.0%
・1:1.コンパウンド:LOI=34.5%
·コラボレーション指数: 1.24 (>1.2 は強力なコラボレーションを示します)
EVA/水酸化マグネシウムハロゲンフリーケーブル素材:
標準配合:
EVA(28%VA):100phr
水酸化マグネシウム:120phr
3.5 水和ホウ酸亜鉛: 25 phr
シリコーンマスターバッチ:5phr
パフォーマンスの向上:
-LOI が 38% から 42% に増加
-煙濃度範囲は250から160です。
・引張強さは10.2~11.8MPa
-UL 94 V-0 (3.2mm) に合格
その作用機序は、水酸化マグネシウムの脱水生成物からのホウ酸マグネシウムセラミック層の形成を促進することです。
ライフサイクル全体のコスト分析
年間消費量100トンのケーブル工場の比較分析
|
費用項目 |
3.5 水和ホウ酸亜鉛 |
水酸化マグネシウム |
リン窒素系膨張剤 |
|
原材料費(10000元/年) |
150 |
110 |
320 |
|
加工エネルギー消費コスト |
ベンチマーク |
+18% |
+5% |
|
機器の損耗コスト |
ベンチマーク |
+35% |
ベンチマーク |
|
業績遵守率 |
98% |
85% |
92% |
|
総合コスト指数 |
1.00 |
1.15 |
1.82 |
「最も一般的に使用される」位置の 3.5 水和物ホウ酸亜鉛これは、材料科学における古典的なエンジニアリング最適化のケースです。単一の品目で究極の性能を達成するのではなく、難燃性の効率、加工適応性、コスト管理、環境への配慮という 4 つの次元で最適なバランスを達成します。
その核となる競争力は次のように要約できます。
1. 正確な熱応答: 結晶水の放出温度とポリマーの熱劣化温度の戦略的なマッチング
2. 多次元難燃メカニズム:気相、凝縮相、バリア相に同時に作用
3. システム互換性: ほとんどのポリマーおよび加工技術との友好的な共存
4. 経済的な持続可能性: 最小限の総コストで信頼性の高い難燃性の安全性を提供